 Czech
 English
 German
 Japanese
 Arabic
 Spanish
 French
 Italian
 Danish
 Polish
 Portuguese
 Norwegian
 Dutch
Obsah
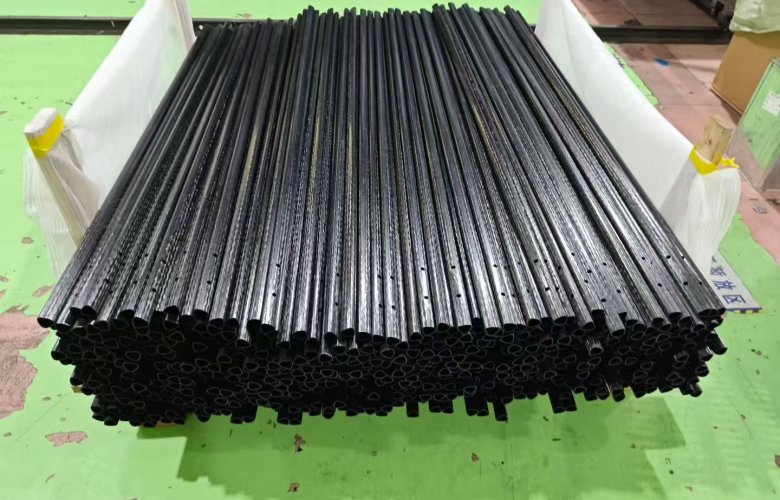
Trubka z uhlíkových vláken Volba se z odstupu často jeví jako jednoduchá. Jakmile se však do diskuse dostanou zatěžovací cesty, rozměrové limity, spoje a nákladové cíle, praktická inženýrská rozhodnutí se rychle nakupí. Pro inženýry, výrobce i nákupčí závisí výkon uhlíkové trubky mnohem více na metodě konstrukce než na vzhledu. Pochopení rozdílu mezi prepregovým navíjením a pultruzí proto pomáhá vyhnout se plýtvání rozpočtem, strukturálnímu nesouladu nebo předčasnému selhání.
Trubka z uhlíkových vláken Objevuje se napříč rámy, nosnými rameny, kryty a konektory. Přesto mohou stejné rozměry skrývat velmi odlišné dráhy vláken, pryskyřičné systémy a rizika vad. Výběr nesprávné metody konstrukce proto může vážně omezit pevnost, tuhost nebo únavovou životnost. Tato příručka rozebírá, jak se prepregové navíjení a pultruze liší, a zaměřuje se přitom na rozhodnutí, kterým zákazníci skutečně čelí.
Odkazy:
1. Ideální uhlíková vlákna pro drony: Materiály a možnosti listů
2. Jak řezat trubky z uhlíkových vláken?
3. Porozumění zkouškám tvrdosti a tlaku trubek z uhlíkových vláken
4. Uhlíková vlákna vs. grafitová tyč: Který z nich nejlépe vyhovuje vašim potřebám
5. 8 chyb, kterých se inženýři dopouštějí při výběru trubek z uhlíkových vláken, a jak se jim vyhnout
Klíčové materiálové a konstrukční faktory při výběru uhlíkových trubek
Před porovnáváním procesů by inženýři měli vyhodnotit materiálové faktory ovlivňující každý projekt uhlíkových trubek. Tyto faktory často rozhodují o úspěchu dlouho před začátkem výroby.
Volba pryskyřice při konstrukci uhlíkových trubek
Volba pryskyřice nejprve utváří tepelnou odolnost, únavové chování a dlouhodobou stabilitu. Epoxid dominuje výrobě uhlíkových trubek díky předvídatelnému vytvrzování a pevnosti lepení. Vinylester a polyester se však objevují v nákladově orientovaných programech pultrudovaných uhlíkových trubek.
Prepregové navíjené trubky mezitím spoléhají na pečlivě dávkované epoxidové systémy. Díky tomu zůstává obsah pryskyřice konzistentní napříč tloušťkou stěny. Mechanické výsledky se proto opakovatelněji reprodukují mezi šaržemi.
Orientace vláken a řízení návrhu vrstvení
Směr vláken dále určuje nosnost více než jakost vláken. Axiální vlákna odolávají tahu, tlaku a ohybu. Vrstvy mimo osu řídí kroucení, šíření trhlin a trvanlivost spojů.
Pultruze upřednostňuje přímé axiální uspořádání vláken. Proto vyniká pevnost v ohybu, zatímco torzní odezva trpí. Prepregové navíjení umožňuje vrstvené úhly, jako jsou ±45° nebo obvodové vrstvy. Návrháři tak mohou chování ladit podle aplikace.
Tloušťka stěny a volby konstrukčního návrhu
Tloušťka stěny sama o sobě nikdy nezaručuje pevnost. Větší roli hraje objem a orientace vláken. Pultrudovaná uhlíková trubka si často udržuje rovnoměrnou tloušťku po celé délce. Tato konzistence vyhovuje hromadné výrobě.
Navíjené trubky naopak mění tloušťku záměrně. Návrháři zpevňují spoje, vyztužují střední část nebo ztenčují konce. Konstrukce kónických uhlíkových trubek proto téměř vždy využívají navíjení.
Povrchová úprava a rozměrová přesnost
Kvalita povrchu ovlivňuje lepení, klouzání a vzhled. Pultruze poskytuje hladké vnější povrchy přímo z nástroje. Vnitřní povrchy však často zůstávají bohaté na pryskyřici.
Navíjené trubky vyžadují následné zpracování, broušení nebo čirý lak. Rozměrová tolerance se však zlepšuje, pokud je řízení trnu nadále těsné. Tato přesnost prospívá konektorům uhlíkových trubek a spojům s lisovaným uložením.
Podmínky prostředí a zatížení
Provozní prostředí mění vše. Vlhkost, teplo, UV záření a vibrace ovlivňují volbu pryskyřice, úhly vláken a bezpečnostní faktory. Pultrudovaná uhlíková trubka se hodí do suchého a stabilního prostředí.
Prepregové navíjené struktury podávají lepší výkon při kombinovaném zatížení, kolísání teplot a únavových cyklech. Letectví, motorsport a pokročilé rámy proto upřednostňují řešení s navíjením.
Prepreg Roll-Wrapping Carbon Fiber Tube Explained
Prepreg roll-wrapping builds carbon fiber tube layer by layer around a mandrel. Each ply arrives pre-impregnated with controlled resin content.
How Prepreg Roll-Wrapping Works
Technicians cut prepreg sheets at defined fiber angles. These plies wrap around mandrel surfaces under tension. Afterwards vacuum bagging and oven cure consolidate layers.
Because operators control orientation thickness and sequence performance tuning remains precise. Therefore carbon fiber tube frame designers favor this approach.
Strength and Performance Characteristics
Roll-wrapped tubes handle combined bending torsion and compression efficiently. Multi-axis layups slow crack propagation. Fatigue life improves substantially.
Moreover designers integrate local reinforcements around holes joints or connector zones. That feature proves essential for complex assemblies using carbon fiber tubing connectors.
Design Freedom Advantages
Prepreg roll-wrapping supports oval square tapered and stepped geometries. Tapered carbon fiber tube sections appear frequently in sporting goods drones and frames.
Lengths remain flexible. Wall thickness changes easily. Engineers iterate designs without retooling entire production lines.
Cost and Volume Considerations
Roll-wrapping costs more per unit. Labor and cure time raise price. However tooling cost stays low.
Therefore small batches prototypes and performance-critical products justify roll-wrapped construction.
Pultrusion Carbon Fiber Tube Manufacturing Overview
Pultrusion offers continuous automated production for straight constant-section carbon fiber tube designs.
How Pultrusion Works
Dry fibers pull through resin bath then heated die. Resin cures during pulling. Finished tube exits continuously at controlled speed.
Fiber alignment remains primarily axial. Resin distribution remains consistent. Scrap stays minimal.
Mechanical Behavior of Pultruded Carbon Fiber Tube
Pultruded tubes excel under axial tension compression and bending. However torsional stiffness stays limited due to fiber orientation.
Consequently pultruded carbon fiber tube suits beams rails struts and linear members with predictable loading.
Dimensional Consistency and Finish
Pultrusion delivers consistent outer diameter wall thickness and straightness. Surface finish appears smooth and glossy.
However internal resin richness sometimes complicates bonding. Designers often roughen surfaces for adhesive joints.
Cost Efficiency and Scalability
Pultrusion shines for volume production. Once tooling runs output scales cheaply. Therefore cost per meter drops dramatically.
For standardized tube profiles pultrusion offers unbeatable economics.

Application-Driven Selection for Carbon Fiber Tube Projects
Choosing correct construction method depends on use case.
Carbon Fiber Tube Frame Applications
Frames endure combined loads vibration and joint stresses. Roll-wrapped tubes dominate bicycles drones robotics and structures requiring joints.
Structural Beams and Linear Supports
Straight beams benefit from pultruded carbon fiber tube. Uniform loading suits axial fiber alignment.
Tapered Carbon Fiber Tube Requirements
Tapers demand roll-wrapping. Pultrusion cannot vary section geometry during run.
Carbon Fiber Tubing Connectors and Joints
Connector zones benefit from local reinforcement. Roll-wrapped tubes allow thickened ends and fiber steering.
Prepreg Roll-Wrapping vs Pultrusion: Direct Comparison
Understanding differences helps match construction method with application needs.
Structural Performance Comparison
Roll-wrapped carbon fiber tube handles torsion fatigue and complex loads better. Pultruded carbon fiber tube dominates axial stiffness.
Therefore multi-directional stress favors roll-wrapping. Straight load paths favor pultrusion.
Design Flexibility Comparison
Roll-wrapping supports custom profiles tapers and variable thickness. Pultrusion restricts geometry to constant cross sections.
Hence carbon fiber tube frame designs with joints bends or tapers almost always require roll-wrapped parts.
Cost and Production Volume Comparison
Pultrusion wins for long runs standardized designs and price sensitivity. Roll-wrapping fits low volume performance-driven builds.
Customers balancing cost versus function must weigh volume carefully.
Quality Control and Defect Risks
Pultrusion reduces void risk due to controlled process. Roll-wrapping quality depends on process discipline.
However advanced prepreg methods achieve excellent repeatability with proper controls.
Practical Selection Checklist for Engineers and Buyers
Before ordering carbon fiber tube review these questions:
What loads dominate bending torsion compression
Does geometry require taper variable thickness or shape change
What production volume justifies tooling investment
Will connectors holes or bonded joints exist
What environment temperature and fatigue cycles apply
Answers quickly guide process choice.
Final Recommendation: Matching Carbon Fiber Tube Construction to Purpose
Neither prepreg roll-wrapping nor pultrusion wins universally. Each solves different problems.
Choose pultruded carbon fiber tube for straight high-volume cost-driven designs. Choose prepreg roll-wrapped construction for frames joints tapers and mixed loads.
Understanding construction early prevents redesign delays wasted material and unexpected failure. Smart selection saves money improves reliability and boosts confidence across product lifecycle.