 Dutch
 English
 German
 Czech
 Spanish
 Hebrew
 French
 Danish
 Portuguese
 Norwegian
Inhoudsopgave
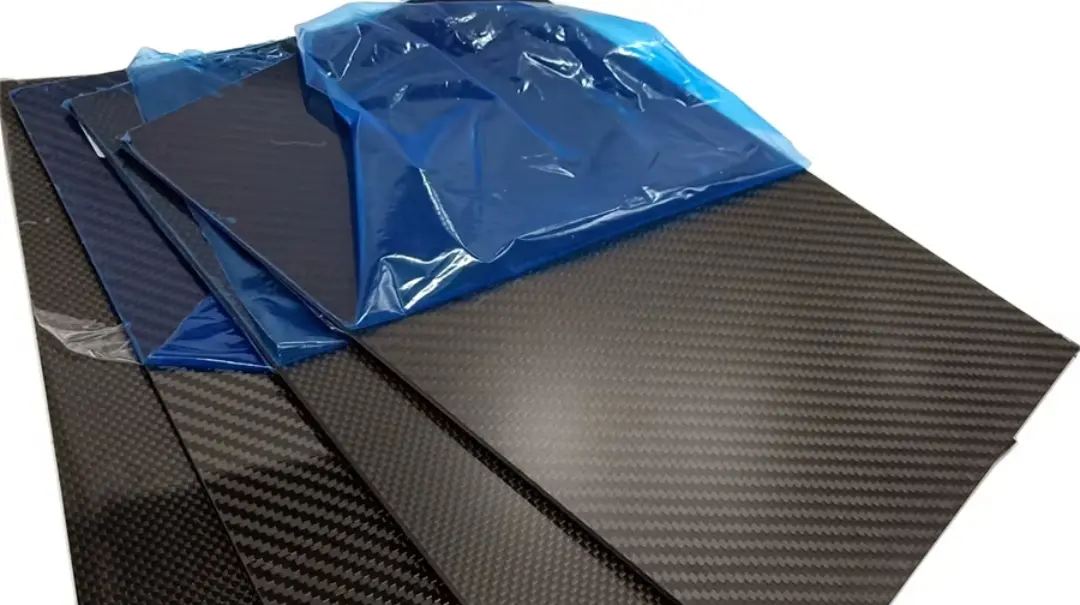
Drie veelvoorkomende snijdefecten begrijpen
Gerelateerde artikelen:
Koolstofvezelplaten voor CNC-snijden: gids voor randdefecten
Hoe moeten kopers MOQ en stukprijzen voor koolstofvezel-droneframes beoordelen
Hoe u kwaliteitscontrole voor koolstofvezelcomponenten voor drones kunt beoordelen
Hoe u de afmetingen van koolstofvezelbuizen voor UAV's kunt verifiëren
CFRP Sheets for Outdoor Equipment: UV, Moisture and Long-Term Weathering
Carbon Fiber Plates for Frames: Prevent Warping After CNC
Wat veroorzaakt een slechte randkwaliteit?
Zelfs hoogwaardige quality koolstofvezelplaten voor CNC-snijden kan randdefecten ontwikkelen als het bewerkingsproces ongeschikt is. De belangrijkste bijdragende factoren zijn:
Laminaatkwaliteit
Onvolledige vezelbevochtiging, ongelijkmatige harsverdeling, zwakke hechting tussen lagen of inconsistente consolidatie kunnen de randintegriteit verminderen.
Gereedschapsconditie en -geometrie
Een versleten snijkant kan vezels scheuren in plaats van ze af te schuiven. Ook de gereedschapsgeometrie moet geschikt zijn voor abrasieve CFRP-materialen.
Snijparameters
Buitensporige snijkrachten, ongeschikte voedingssnelheden en toerentallen, en warmteontwikkeling kunnen bijdragen aan schade aan de snijkant. Parameters moeten worden gevalideerd voor de specifieke plaatdikte en laminaatopbouw.
Werkstukopsluiting en ondersteuning
Trillingen, beweging of onvoldoende ondersteuning nabij de snijzone kunnen de spanning op het laminaat verhogen, vooral rond de uittredezijde van de snede.
Gereedschapsaangrijping en snijstrategie
Intrede, uittrede en veranderingen in snijrichting kunnen verschillende belastingen op de vezels uitoefenen en de randkwaliteit beïnvloeden.
Omdat deze factoren op elkaar inwerken, mag een zichtbaar defect niet automatisch alleen aan de plaat worden toegeschreven.
Hoe kopers een zinvolle snijtest kunnen uitvoeren
Wat veroorzaakt een slechte randkwaliteit?
Zelfs hoogwaardige quality koolstofvezelplaten voor CNC-snijden kan randdefecten ontwikkelen als het bewerkingsproces ongeschikt is. De belangrijkste bijdragende factoren zijn:
Laminaatkwaliteit
Onvolledige vezelbevochtiging, ongelijkmatige harsverdeling, zwakke hechting tussen lagen of inconsistente consolidatie kunnen de randintegriteit verminderen.
Gereedschapstoestand en -geometrie
Een versleten snijkant kan vezels scheuren in plaats van ze af te schuiven. Ook de gereedschapsgeometrie moet geschikt zijn voor abrasieve CFRP-materialen.
Snijparameters
Buitensporige snijkrachten, ongeschikte voedingssnelheden en toerentallen, en warmteontwikkeling kunnen bijdragen aan schade aan de snijkant. Parameters moeten worden gevalideerd voor de specifieke plaatdikte en laminaatopbouw.
Werkstukopsluiting en ondersteuning
Trillingen, beweging of onvoldoende ondersteuning nabij de snijzone kunnen de spanning op het laminaat verhogen, vooral rond de uittredezijde van de snede.
Gereedschapsaangrijping en snijstrategie
Intrede, uittrede en veranderingen in snijrichting kunnen verschillende belastingen op de vezels uitoefenen en de randkwaliteit beïnvloeden.
Omdat deze factoren op elkaar inwerken, mag een zichtbaar defect niet automatisch alleen aan de plaat worden toegeschreven.
Kijk verder dan de prijs per plaat
Veelgestelde vragen
What causes delamination when CNC cutting carbon fiber sheets?
Delamination occurs when composite plies separate under cutting forces or heat. Common contributors include worn tools, aggressive parameters, inadequate support, excessive tool engagement, and inconsistent laminate consolidation. It often results from a combination of material and machining factors.
Is fraying always a sign of poor-quality carbon fiber sheets?
No. Dull tools, unsuitable tool geometry, unsupported fibers, and inappropriate cutting parameters can also cause fraying. However, severe or repeated fraying under controlled conditions may indicate problems with fiber wet-out, resin distribution, or interlaminar bonding.
How can fiber pull-out be reduced during CNC routing?
Use a sharp CFRP-appropriate tool, stable fixturing, and adequate support around the cutting area. Validate the cutting parameters through trial cuts and replace tools before excessive wear develops.
What should buyers inspect during a cutting test?
Inspect both sides of the cut for delamination, fraying, loose fibers, and uneven edges. Record the tool, parameters, machining distance, and tool condition, and compare dimensional accuracy alongside visual edge quality.
Can diamond-coated tools completely prevent these defects?
No. Diamond coatings improve wear resistance but cannot compensate for poor laminate bonding, incorrect parameters, or unstable workholding. When purchasing koolstofvezelplaten voor CNC-snijden, buyers should treat tooling as one part of a complete machining system.
De juiste leverancier van koolstofvezelbuizen kiezen voor uw project
Als u vergelijkt koolstofvezelleveranciers en onverwachte prijs- of prestatieverschillen opmerkt, is het de moeite waard om nader te bekijken hoe elke fabrikant zijn productieproces beheert. Een kort technisch gesprek in een vroeg stadium kan vaak risico's onthullen die niet zichtbaar zijn in een offerte.
Het engineeringteam van Koolstofkern dynamiek is beschikbaar om uw tekeningen, materialen en prestatie-eisen te beoordelen voordat de productie begint—zo helpt u kostbare revisies voorkomen en waarborgen we dat het eindproduct aan de eisen van de praktijk voldoet.