 Hebrew
 English
 German
 Czech
 Spanish
 French
 Danish
 Portuguese
 Norwegian
 Dutch
תוכן עניינים
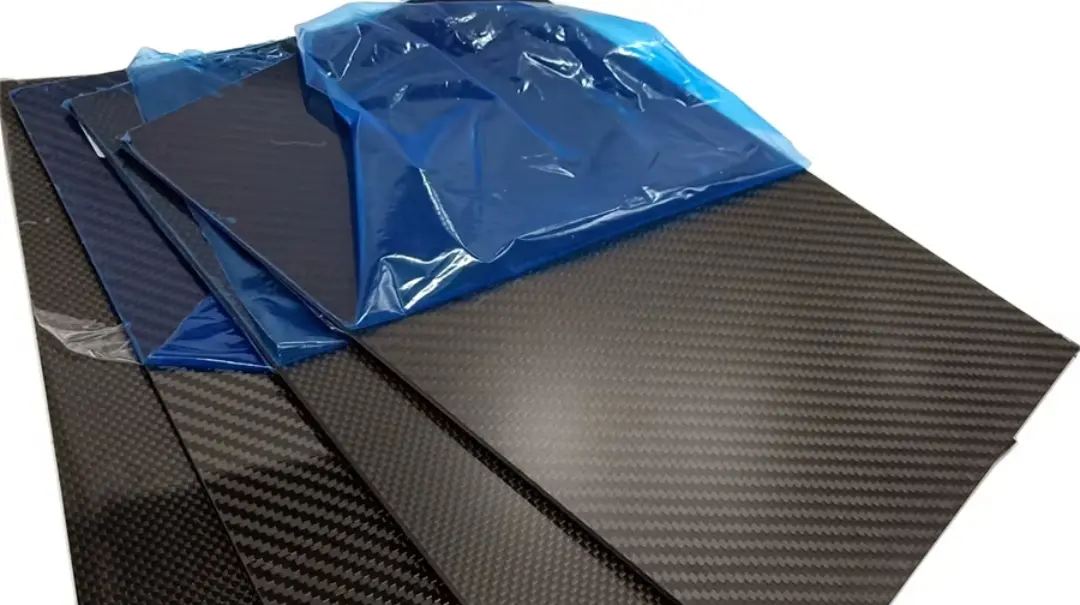
הבנת שלושה פגמי חיתוך נפוצים
מאמרים קשורים:
יריעות סיבי פחמן לחיתוך CNC: מדריך לפגמי קצה
כיצד על קונים להעריך MOQ ועלויות ליחידה עבור מסגרות רחפן מסיבי פחמן
כיצד להעריך בקרת איכות של רכיבי רחפן מסיבי פחמן
כיצד לאמת מידות של צינורות סיבי פחמן עבור UAVs
יריעות CFRP לציוד חוץ: קרינת UV, לחות ובלייה ארוכת טווח
לוחות סיבי פחמן למסגרות: מניעת עיוות לאחר CNC
מה גורם לאיכות קצה ירודה?
אפילו quality גבוה יריעות סיבי פחמן לחיתוך ב-CNC עלול לפתח פגמי קצה אם תהליך העיבוד אינו מתאים. הגורמים התורמים העיקריים כוללים:
איכות הלמינט
הרטבה לא מלאה של הסיבים, פיזור לא אחיד של השרף, הידבקות בין-שכבתית חלשה או התמצקות לא עקבית עלולים להפחית את שלמות הקצה.
מצב הכלי והגיאומטריה שלו
קצה חיתוך שחוק עלול לקרוע סיבים במקום לגזור אותם. גם הגיאומטריה של הכלי חייבת להיות מתאימה לחומרי CFRP שוחקים.
פרמטרי חיתוך
כוחות חיתוך מופרזים, הזנה ומהירות לא מתאימות ויצירת חום עלולים לתרום לנזק לקצה. יש לאמת את הפרמטרים עבור עובי היריעה ומבנה הלמינציה הספציפיים.
החזקת היצירה ותמיכה
רטט, תנועה או תמיכה בלתי מספקת בקרבת אזור החיתוך עלולים להגביר את העומס על הלמינציה, במיוחד סביב צד היציאה של החיתוך.
מגע הכלי ואסטרטגיית חיתוך
כניסה, יציאה ושינויים בכיוון החיתוך עלולים להפעיל עומסים שונים על הסיבים ולהשפיע על איכות הקצה.
מכיוון שגורמים אלה משפיעים זה על זה, אין לייחס פגם גלוי אוטומטית ליריעה בלבד.
כיצד קונים יכולים לבצע מבחן חיתוך משמעותי
מה גורם לאיכות קצה ירודה?
אפילו quality גבוה יריעות סיבי פחמן לחיתוך ב-CNC עלול לפתח פגמי קצה אם תהליך העיבוד אינו מתאים. הגורמים התורמים העיקריים כוללים:
איכות הלמינציה
הרטבה לא מלאה של הסיבים, פיזור לא אחיד של השרף, הידבקות בין-שכבתית חלשה או התמצקות לא עקבית עלולים להפחית את שלמות הקצה.
מצב וגיאומטריית הכלי
קצה חיתוך שחוק עלול לקרוע סיבים במקום לגזור אותם. גם הגיאומטריה של הכלי חייבת להיות מתאימה לחומרי CFRP שוחקים.
פרמטרי חיתוך
כוחות חיתוך מופרזים, הזנה ומהירות לא מתאימות ויצירת חום עלולים לתרום לנזק לקצה. יש לאמת את הפרמטרים עבור עובי היריעה ומבנה הלמינציה הספציפיים.
החזקת היצירה ותמיכה
רטט, תנועה או תמיכה בלתי מספקת בקרבת אזור החיתוך עלולים להגביר את העומס על הלמינציה, במיוחד סביב צד היציאה של החיתוך.
מגע הכלי ואסטרטגיית חיתוך
כניסה, יציאה ושינויים בכיוון החיתוך עלולים להפעיל עומסים שונים על הסיבים ולהשפיע על איכות הקצה.
מכיוון שגורמים אלה משפיעים זה על זה, אין לייחס פגם גלוי אוטומטית ליריעה בלבד.
להסתכל מעבר למחיר ליריעה
שאלות נפוצות
מה גורם להתפחות (delamination) בעת חיתוך CNC של יריעות סיבי פחמן?
התפחות מתרחשת כאשר שכבות מרוכבות נפרדות תחת כוחות חיתוך או חום. גורמים תורמים נפוצים כוללים כלים שחוקים, פרמטרים אגרסיביים, תמיכה לא מספקת, מעורבות כלי מופרזת ואיחוד למינציה לא עקבי. לעתים קרובות היא נובעת משילוב של גורמי חומר ועיבוד.
האם התפרמות היא תמיד סימן ליריעות סיבי פחמן באיכות ירודה?
לא. כלים קהה, גיאומטריית כלי לא מתאימה, סיבים לא נתמכים ופרמטרי חיתוך לא הולמים יכולים גם הם לגרום להתפרמות. עם זאת, התפרמות חמורה או חוזרת בתנאים מבוקרים עשויה להעיד על בעיות בהרטבת סיבים, בפיזור השרף או בהידבקות בין-שכבתית.
כיצד ניתן להפחית שליפת סיבים במהלך כרסום CNC?
יש להשתמש בכלי חד המתאים ל-CFRP, בקיבוע יציב ובתמיכה מספקת סביב אזור החיתוך. יש לאמת את פרמטרי החיתוך באמצעות חיתוכי ניסיון ולהחליף כלים לפני התפתחות שחיקה מופרזת.
מה על הקונים לבדוק במהלך מבחן חיתוך?
יש לבדוק את שני צדי החיתוך לאיתור התפחות, התפרמות, סיבים רופפים וקצוות לא אחידים. יש לתעד את הכלי, הפרמטרים, מרחק העיבוד ומצב הכלי, ולהשוות דיוק ממדי לצד איכות חזותית של הקצה.
האם כלים מצופים יהלום יכולים למנוע לחלוטין פגמים אלה?
לא. ציפויי יהלום משפרים את עמידות השחיקה אך אינם יכולים לפצות על הידבקות למינציה ירודה, פרמטרים שגויים או החזקת עיבוד לא יציבה. בעת רכישת יריעות סיבי פחמן לחיתוך ב-CNC, על הקונים להתייחס לכלי כחלק אחד ממערכת עיבוד שלמה.
בחירת ספק צינורות סיבי פחמן מתאים לפרויקט שלך
אם אתם משווים ספקי סיבי פחמן ולשים לב להבדלים בלתי צפויים במחיר או בביצועים, כדאי להסתכל מקרוב על האופן שבו כל יצרן מנהל את תהליך הייצור שלו. דיון טכני קצר בשלב מוקדם יכול לעתים קרובות לחשוף סיכונים שאינם נראים בהצעת מחיר.
צוות ההנדסה של קרבונקור דינמיקס עומד לרשותכם לבחון את השרטוטים, החומרים ודרישות הביצועים שלכם לפני תחילת הייצור—כדי לעזור לכם להימנע מתיקונים יקרים ולהבטיח שהמוצר הסופי עומד בדרישות העולם האמיתי.