 Danish
 English
 German
 Czech
 Spanish
 Hebrew
 French
 Portuguese
 Norwegian
 Dutch
Indholdsfortegnelse
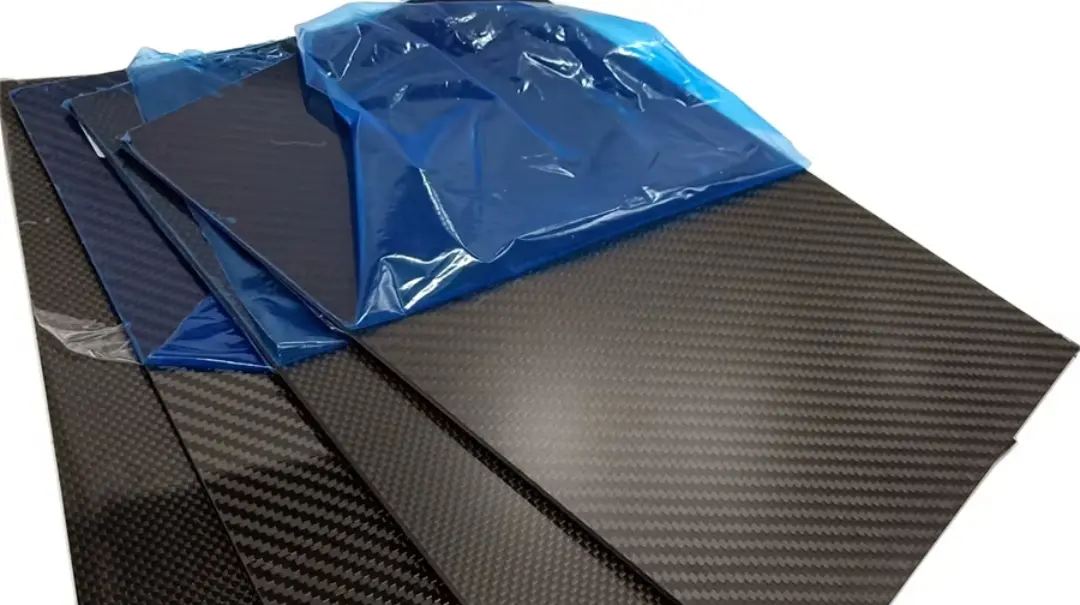
Forståelse af tre almindelige skæredefekter
Relaterede artikler:
Kulfiberplader til CNC-skæring: Vejledning i kantfejl
Hvordan bør købere vurdere MOQ og enhedsomkostninger for carbonfiberrammer til droner
How to Evaluate Quality Control for Carbon Fiber Drone Components
Sådan verificerer du dimensioner af kulfiberrør til UAV'er
CFRP-plader til udendørsudstyr: UV, fugt og langvarig vejrpåvirkning
Kulfiberplader til rammer: Forhindrer skævhed efter CNC
Hvad forårsager dårlig kantkvalitet?
Selv høj-quality kulfiberplader til CNC-skæring kan udvikle kantdefekter, hvis bearbejdningsprocessen er uegnet. De vigtigste medvirkende faktorer omfatter:
Laminatkvalitet
Ufuldstændig fibervædning, ujævn harpiksfordeling, svag interlaminar binding eller inkonsistent konsolidering kan reducere kantens integritet.
Værktøjstilstand og -geometri
En slidt skærekant kan rive fibre over i stedet for at klippe dem. Værktøjsgeometrien skal også være passende til abrasive CFRP-materialer.
Skæreparametre
Overdrevne skærekræfter, uegnede fremføringer og hastigheder samt varmeudvikling kan bidrage til kantskader. Parametre bør valideres for den specifikke pladetykkelse og laminatopbygning.
Fastspænding og understøttelse
Vibrationer, bevægelse eller utilstrækkelig understøttelse nær skærezonen kan øge belastningen på laminatet, især omkring udgangssiden af snittet.
Værktøjsindgreb og skærestategi
Indgang, udgang og ændringer i skæreretningen kan påføre fibrene forskellige belastninger og påvirke kantkvaliteten.
Da disse faktorer påvirker hinanden, bør en synlig defekt ikke automatisk tilskrives pladen alene.
Sådan kan købere gennemføre en meningsfuld skæretest
Hvad forårsager dårlig kantkvalitet?
Selv høj-quality kulfiberplader til CNC-skæring kan udvikle kantdefekter, hvis bearbejdningsprocessen er uegnet. De vigtigste medvirkende faktorer omfatter:
Laminatkvalitet
Ufuldstændig fibervædning, ujævn harpiksfordeling, svag interlaminar binding eller inkonsistent konsolidering kan reducere kantens integritet.
Værktøjstilstand og geometri
En slidt skærekant kan rive fibre over i stedet for at klippe dem. Værktøjsgeometrien skal også være passende til abrasive CFRP-materialer.
Skæreparametre
Overdrevne skærekræfter, uegnede fremføringer og hastigheder samt varmeudvikling kan bidrage til kantskader. Parametre bør valideres for den specifikke pladetykkelse og laminatopbygning.
Fastspænding og understøttelse
Vibrationer, bevægelse eller utilstrækkelig understøttelse nær skærezonen kan øge belastningen på laminatet, især omkring udgangssiden af snittet.
Værktøjsindgreb og skærestategi
Indgang, udgang og ændringer i skæreretningen kan påføre fibrene forskellige belastninger og påvirke kantkvaliteten.
Da disse faktorer påvirker hinanden, bør en synlig defekt ikke automatisk tilskrives pladen alene.
Se ud over prisen pr. plade
Ofte stillede spørgsmål
Hvad forårsager delaminering ved CNC-skæring af kulfiberplader?
Delaminering opstår, når kompositlag adskilles under skærekræfter eller varme. Almindelige årsager omfatter slidte værktøjer, aggressive parametre, utilstrækkelig støtte, for stor værktøjsindgriben og inkonsistent laminatkonsolidering. Det er ofte resultatet af en kombination af materiale- og bearbejdningsfaktorer.
Er fnugdannelse altid et tegn på kulfiberplader af dårlig kvalitet?
Nej. Sløve værktøjer, uegnet værktøjsgeometri, ustøttede fibre og uhensigtsmæssige skæreparametre kan også forårsage fnugdannelse. Alvorlig eller gentagen fnugdannelse under kontrollerede forhold kan dog indikere problemer med fibervædning, harpiksfordeling eller interlaminar binding.
Hvordan kan fiberudtrækning reduceres under CNC-fræsning?
Brug et skarpt værktøj, der er egnet til CFRP, stabil fastspænding og tilstrækkelig støtte omkring skæreområdet. Validér skæreparametrene gennem prøveskæringer, og udskift værktøjer, før der opstår overdreven slitage.
Hvad bør købere inspicere under en skæretest?
Inspicér begge sider af snittet for delaminering, fnugdannelse, løse fibre og ujævne kanter. Registrér værktøjet, parametrene, bearbejdningsafstanden og værktøjets tilstand, og sammenlign dimensionsnøjagtighed sammen med den visuelle kantkvalitet.
Kan diamantbelagte værktøjer helt forhindre disse defekter?
Nej. Diamantbelægninger forbedrer slidstyrken, men kan ikke kompensere for dårlig laminatbinding, forkerte parametre eller ustabil emnefastspænding. Når man køber kulfiberplader til CNC-skæring, bør købere betragte værktøj som en del af et komplet bearbejdningssystem.
Sådan vælger du den rigtige leverandør af kulfiberrør til dit projekt
If you are comparing carbon fiber suppliers and noticing unexpected price or performance differences, it is worth taking a closer look at how each manufacturer manages its production process. A brief technical discussion early on can often reveal risks that are not visible in a quotation.
The engineering team at CarbonCore Dynamik is available to review your drawings, materials, and performance requirements before production begins—helping you avoid costly revisions and ensuring the final product meets real-world demands.