 German
 English
 Czech
 Spanish
 Hebrew
 French
 Danish
 Portuguese
 Norwegian
 Dutch
Inhaltsübersicht
Gewickelt vs. filamentgewickelt: Verfahrensunterschiede
Verwandte Artikel:
Welches Verfahren ist besser für ein dünnwandiges Kohlenstofffasernrohr?
Kohlefasermatten für CNC-Schneiden: Leitfaden zu Kantenfehlern
How Should Buyers Evaluate MOQ and Unit Costs for Carbon Fiber Drone Frames
How to Evaluate Quality Control for Carbon Fiber Drone Components
So überprüfen Sie die Abmessungen von Kohlenstofffaserrohren für UAVs
CFK-Platten für Outdoor-Ausrüstung: UV-, Feuchtigkeits- und Langzeitbewitterung
Festigkeit und Lagenaufbau von dünnwandigen Kohlenstofffaserrohren
Die Festigkeit sollte stets in Bezug auf den tatsächlichen Lastfall diskutiert werden. Ein Rohr, das für Rotorgehäuseringe von Motoren verwendet wird, kann eine erhebliche Umfangsverstärkung erfordern, um Umfangslasten zu widerstehen, doch eine ausschließlich umlaufende Auslegung ist selten die vollständige Antwort.
Axiale Verstärkung
Eine gewisse axiale Verstärkung kann die axiale Stabilität unterstützen und die Handhabbarkeit des Rohrs beim Schneiden und Montieren verbessern.
Biege- und Torsionslasten
Wenn die Anwendung auch Biegung oder Torsion umfasst, können zusätzliche Faserausrichtungen erforderlich sein. Mehr Umfangsmaterial gleicht eine unzureichende Verstärkung in anderen Richtungen nicht automatisch aus.
Rollenverpackung
Beim Wickeln können einzelne Prepreg-Lagen in einer maßgeschneiderten Reihenfolge angeordnet werden.
Filament-Wicklung
Beim Filamentwickeln können kontinuierliche Fasern effizient in festgelegten Wickelwinkeln platziert werden, einschließlich nahezu umlaufender Muster.
Qualität des fertigen Laminats
In beiden Fällen hängt die endgültige Leistung von mehr als dem Faserwinkel ab. Faservolumengehalt, Harzverteilung, Porengehalt, Zwischenschichthaftung, Aushärtung und Wandstärkenkonsistenz beeinflussen alle das fertige Laminat.
Käufer sollten daher die Anwendung und die Belastungsbedingungen beschreiben, anstatt ein bestimmtes Verfahren allein deshalb zu verlangen, weil angenommen wird, dass es stärker ist.
Toleranz und Oberflächenbeschaffenheit bei dünnwandigen Kohlenstofffaserrohren
Großer Durchmesser, dünne Wände: Warum die Prozessauswahl entscheidend ist
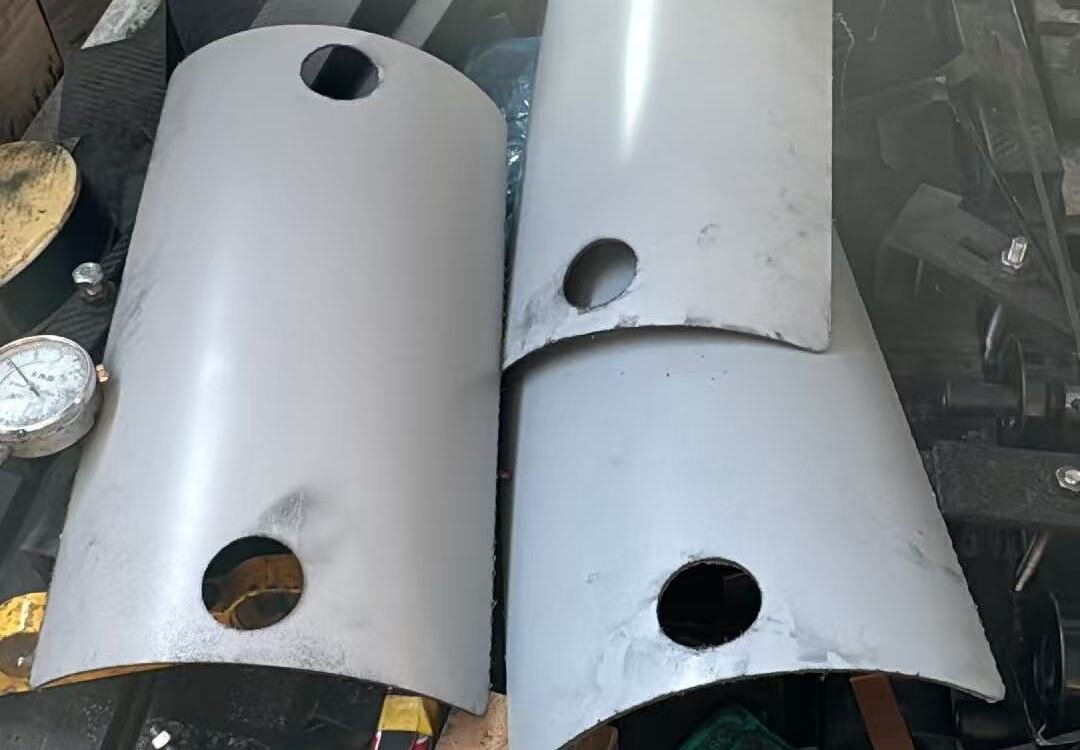
Die Konstruktion mit großem Durchmesser und dünner Wand schafft eine anspruchsvollere Kombination aus Fertigung und Handhabung. Ein Rohr mit einem Innendurchmesser von 197 mm und einer Wandstärke von nur 2 mm verfügt über eine geringere Querschnittstiefe, um lokalen Verformungen zu widerstehen, als ein kleineres oder dickwandigeres Rohr.
Steuerung von Fertigung und Handhabung
Dies macht Konsolidierung, Aushärtung, Entformung, Lagerung und Verpackung besonders wichtig.
Durchmesser, Ovalität und lokale Abweichungen
Der Hersteller muss nicht nur den durchschnittlichen Durchmesser, sondern auch die Ovalität und lokale Abweichungen kontrollieren.
Ringschneiden und Bearbeitung
Das Schneiden des Rohrs in Ringe bringt zusätzliche Überlegungen mit sich, da die nachfolgenden Spann- und Bearbeitungsvorgänge lokale Kräfte ausüben können.
Epoxidharzsystem und Aushärtungsplan
Auch thermische Anforderungen gehören in die Prozessdiskussion. Wenn das Rohr ein Epoxidharzsystem mit einer Tg von mindestens 120 °C verwenden muss, sollten Harz und Aushärtungsplan anhand geeigneter Lieferantendokumentation bestätigt werden.
Dokumentierter Tg-Wert und Prüfgrundlage
Eine allgemeine Beschreibung wie “Hochtemperatur-Epoxidharz” ist kein Ersatz für einen tatsächlichen Tg-Wert und dessen Prüfgrundlage.
Bei einer Betriebstemperatur von etwa 90 °C sollten Käufer dennoch die gesamte Motorumgebung bewerten und die Materialanforderungen für ihr spezifisches Design überprüfen, anstatt sich allein auf den Temperaturvergleich zu verlassen.
So wählen Sie ein dünnwandiges Kohlenstofffaserrohr aus
- Critical inner and outer dimensions, including tolerances
- Wall thickness, length, roundness, and straightness requirements
- Hoop, axial, bending, and torsional loading conditions
- Operating temperature and required resin Tg
- Inner and outer surface requirements
- Details of subsequent cutting, bonding, or assembly
- Prototype quantity and expected future demand
Custom Prototypes: Comparing Setup, Flexibility, and Cost
So wählen Sie den richtigen Lieferanten für Kohlefaserrohre für Ihr Projekt aus
If you are comparing carbon fiber suppliers and noticing unexpected price or performance differences, it is worth taking a closer look at how each manufacturer manages its production process. A brief technical discussion early on can often reveal risks that are not visible in a quotation.
The engineering team at CarbonCore-Dynamik is available to review your drawings, materials, and performance requirements before production begins—helping you avoid costly revisions and ensuring the final product meets real-world demands.