 Spanish
 English
 German
 Czech
 Hebrew
 French
 Danish
 Portuguese
 Norwegian
 Dutch
Índice
Enrollado en rollo vs. bobinado con filamento: diferencias de proceso
Artículos relacionados:
¿Qué proceso es mejor para un tubo de fibra de carbono de pared delgada?
Láminas de fibra de carbono para corte CNC: Guía de defectos en los bordes
¿Cómo deben evaluar los compradores la cantidad mínima de pedido (MOQ) y los costos unitarios de los marcos de drones de fibra de carbono?
Cómo evaluar el control de calidad para componentes de fibra de carbono para drones
Cómo verificar las dimensiones de los tubos de fibra de carbono para UAV
CFRP Sheets for Outdoor Equipment: UV, Moisture and Long-Term Weathering
Resistencia y laminado del tubo de fibra de carbono de pared delgada
La resistencia siempre debe analizarse en relación con el caso de carga real. Un tubo utilizado para anillos de carcasa de rotor de motor puede requerir un refuerzo circunferencial considerable para resistir las cargas circunferenciales, pero un diseño solo circunferencial rara vez es la respuesta completa.
Refuerzo axial
Cierto refuerzo axial puede favorecer la estabilidad axial y mejorar la utilidad del tubo durante la manipulación, el corte y el ensamblaje.
Cargas de flexión y torsión
Si la aplicación también implica flexión o torsión, pueden ser necesarias orientaciones de fibra adicionales. Más material circunferencial no compensa automáticamente un refuerzo insuficiente en otras direcciones.
Enrollado
El enrollado en rollo permite disponer capas individuales de prepreg en una secuencia a medida.
Bobinado de filamentos
El bobinado con filamento puede colocar fibras continuas de manera eficiente en ángulos de bobinado especificados, incluidos patrones casi circunferenciales.
Calidad del laminado terminado
En cualquiera de los dos casos, el rendimiento final depende de más que el ángulo de las fibras. La fracción volumétrica de fibra, la distribución de la resina, el contenido de huecos, la unión interlaminar, el curado y la uniformidad del espesor de pared influyen en el laminado terminado.
Por lo tanto, los compradores deben describir la aplicación y las condiciones de carga en lugar de solicitar un proceso en particular solo porque se supone que es más resistente.
Tolerancia y acabado de tubos de fibra de carbono de pared delgada
Gran diámetro, paredes delgadas: por qué importa la selección del proceso
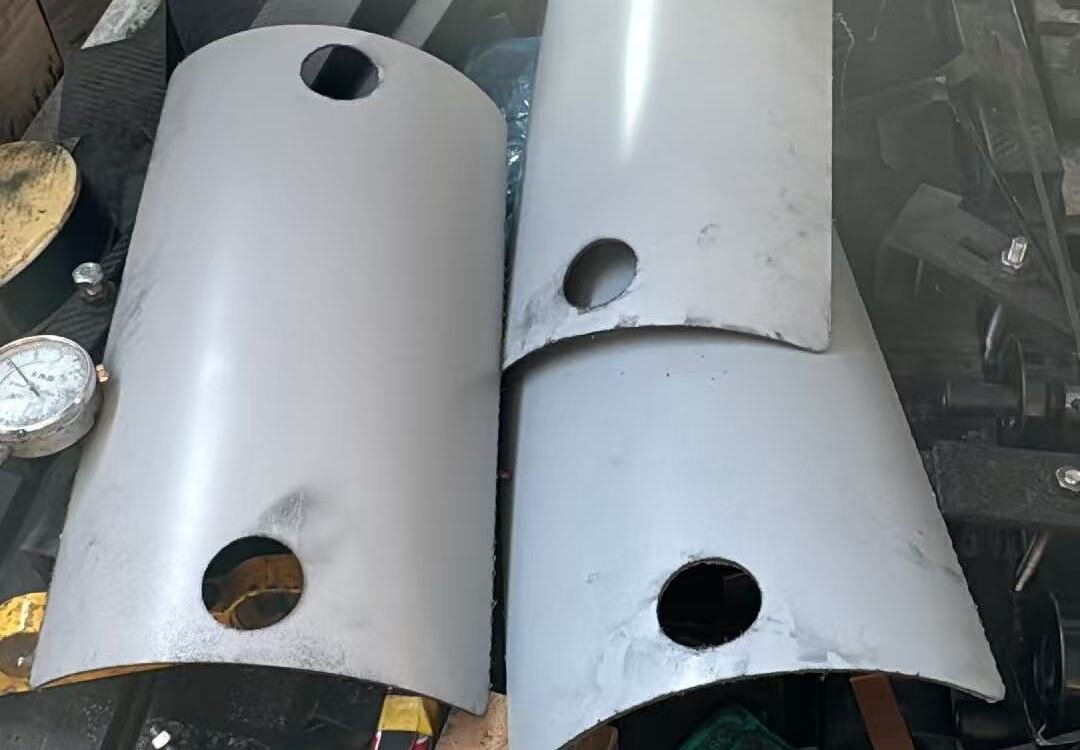
La construcción de gran diámetro y pared delgada crea una combinación de fabricación y manipulación más exigente. Un tubo con un diámetro interior de 197 mm y un espesor de pared de solo 2 mm tiene menos profundidad de sección disponible para resistir la distorsión local que un tubo más pequeño o de pared más gruesa.
Control de fabricación y manipulación
Esto hace que la consolidación, el curado, el desmoldeo, el almacenamiento y el embalaje sean especialmente importantes.
Diámetro, ovalidad y variación local
El fabricante debe controlar no solo el diámetro promedio, sino también la ovalidad y la variación local.
Corte en anillos y mecanizado
El corte del tubo en anillos introduce consideraciones adicionales, ya que las operaciones posteriores de sujeción y mecanizado pueden aplicar fuerzas localizadas.
Sistema epoxi y ciclo de curado
Los requisitos térmicos también forman parte de la discusión del proceso. Si el tubo debe utilizar un sistema epoxi con una Tg de al menos 120 °C, la resina y el ciclo de curado deben confirmarse mediante la documentación adecuada del proveedor.
Valor de Tg documentado y base de la prueba
Una descripción genérica como “epoxi de alta temperatura” no sustituye a un valor real de Tg ni a su base de prueba.
Para una temperatura de funcionamiento de aproximadamente 90 °C, los compradores deben evaluar igualmente el entorno completo del motor y verificar los requisitos de material para su diseño específico, en lugar de basarse únicamente en la comparación de temperaturas.
Cómo elegir un tubo de fibra de carbono de pared delgada
- Critical inner and outer dimensions, including tolerances
- Wall thickness, length, roundness, and straightness requirements
- Hoop, axial, bending, and torsional loading conditions
- Operating temperature and required resin Tg
- Inner and outer surface requirements
- Details of subsequent cutting, bonding, or assembly
- Prototype quantity and expected future demand
Custom Prototypes: Comparing Setup, Flexibility, and Cost
Cómo elegir el proveedor adecuado de tubos de fibra de carbono para tu proyecto
If you are comparing carbon fiber suppliers and noticing unexpected price or performance differences, it is worth taking a closer look at how each manufacturer manages its production process. A brief technical discussion early on can often reveal risks that are not visible in a quotation.
The engineering team at Dinámica CarbonCore is available to review your drawings, materials, and performance requirements before production begins—helping you avoid costly revisions and ensuring the final product meets real-world demands.