 Portuguese
 English
 German
 Czech
 Spanish
 Hebrew
 French
 Danish
 Norwegian
 Dutch
Índice
Enrolamento em Rolo vs. Enrolamento Filamentar: Diferenças de Processo
Artigos relacionados:
Qual processo é melhor para um tubo de fibra de carbono de parede fina?
Folhas de Fibra de Carbono para Corte CNC: Guia de Defeitos de Borda
Como os compradores devem avaliar a MOQ e os custos unitários de estruturas de drone em fibra de carbono
Como avaliar o controle de qualidade para componentes de drones em fibra de carbono
Como verificar as dimensões de tubos de fibra de carbono para UAVs
Chapas de CFRP para Equipamentos Externos: UV, Umidade e Intemperismo de Longo Prazo
Resistência e Laminação do Tubo de Fibra de Carbono de Parede Fina
A resistência deve sempre ser discutida em relação ao caso de carga real. Um tubo usado para anéis de carcaça de rotor de motor pode exigir reforço circunferencial substancial para resistir a cargas circunferenciais, mas um projeto apenas circunferencial raramente é a resposta completa.
Reforço Axial
Algum reforço axial pode sustentar a estabilidade axial e melhorar a utilidade do tubo durante o manuseio, corte e montagem.
Cargas de Flexão e Torção
Se a aplicação também envolver flexão ou torção, orientações adicionais de fibras podem ser necessárias. Mais material circunferencial não compensa automaticamente o reforço insuficiente em outras direções.
Embalagem em rolo
O enrolamento em rolo permite que camadas individuais de pré-impregnado sejam organizadas em uma sequência personalizada.
Filament Winding
O enrolamento filamentar pode posicionar fibras contínuas eficientemente em ângulos de enrolamento especificados, incluindo padrões quase circunferenciais.
Qualidade do Laminado Acabado
Em qualquer caso, o desempenho final depende de mais do que o ângulo das fibras. A fração volumétrica de fibras, a distribuição de resina, o teor de vazios, a ligação interlaminar, a cura e a consistência da espessura da parede influenciam o laminado acabado.
Os compradores devem, portanto, descrever a aplicação e as condições de carga em vez de solicitar um processo específico apenas porque se presume que ele seja mais resistente.
Tolerância e Acabamento de Tubo de Fibra de Carbono de Parede Fina
Grande Diâmetro, Paredes Finas: Por Que a Seleção do Processo Importa
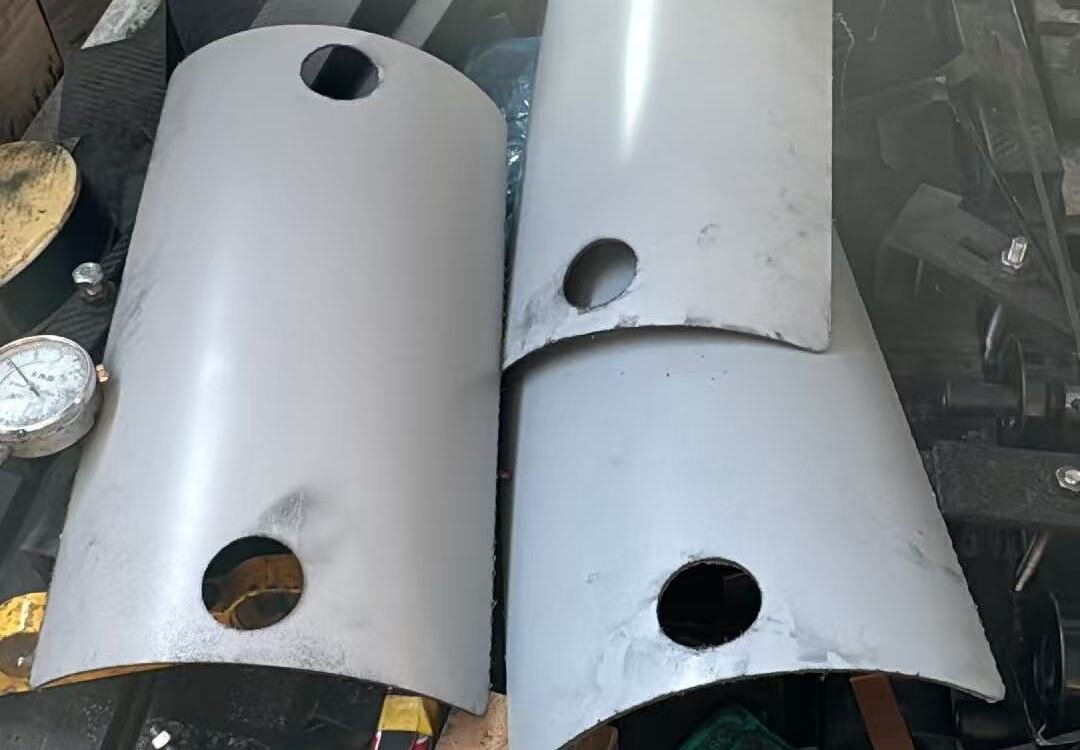
A construção de grande diâmetro e parede fina cria uma combinação de fabricação e manuseio mais exigente. Um tubo com diâmetro interno de 197 mm e espessura de parede de apenas 2 mm tem menos profundidade de seção disponível para resistir à distorção local do que um tubo menor ou de parede mais espessa.
Controle de Fabricação e Manuseio
Isso torna a consolidação, a cura, a desmoldagem, o armazenamento e a embalagem particularmente importantes.
Diâmetro, Ovalização e Variação Local
O fabricante deve controlar não apenas o diâmetro médio, mas também a ovalização e a variação local.
Corte em Anéis e Usinagem
O corte do tubo em anéis introduz considerações adicionais, pois as operações subsequentes de fixação e usinagem podem aplicar forças localizadas.
Sistema Epóxi e Cronograma de Cura
Os requisitos térmicos também fazem parte da discussão do processo. Se o tubo precisar usar um sistema epóxi com Tg de pelo menos 120°C, a resina e o cronograma de cura devem ser confirmados por meio da documentação apropriada do fornecedor.
Valor de Tg Documentado e Base do Ensaio
Uma descrição genérica como “epóxi de alta temperatura” não substitui um valor real de Tg e sua base de ensaio.
Para uma temperatura de operação de aproximadamente 90°C, os compradores ainda devem avaliar o ambiente completo do motor e verificar os requisitos de material para seu projeto específico, em vez de confiar apenas na comparação de temperatura.
Como Escolher um Tubo de Fibra de Carbono de Parede Fina
- Critical inner and outer dimensions, including tolerances
- Wall thickness, length, roundness, and straightness requirements
- Hoop, axial, bending, and torsional loading conditions
- Operating temperature and required resin Tg
- Inner and outer surface requirements
- Details of subsequent cutting, bonding, or assembly
- Prototype quantity and expected future demand
Custom Prototypes: Comparing Setup, Flexibility, and Cost
Choosing the Right Carbon Fiber Tube Supplier For Your Project
If you are comparing carbon fiber suppliers and noticing unexpected price or performance differences, it is worth taking a closer look at how each manufacturer manages its production process. A brief technical discussion early on can often reveal risks that are not visible in a quotation.
The engineering team at CarbonCore Dynamics is available to review your drawings, materials, and performance requirements before production begins—helping you avoid costly revisions and ensuring the final product meets real-world demands.