 Norwegian
 English
 German
 Czech
 Spanish
 Hebrew
 French
 Danish
 Portuguese
 Dutch
Innholdsfortegnelse
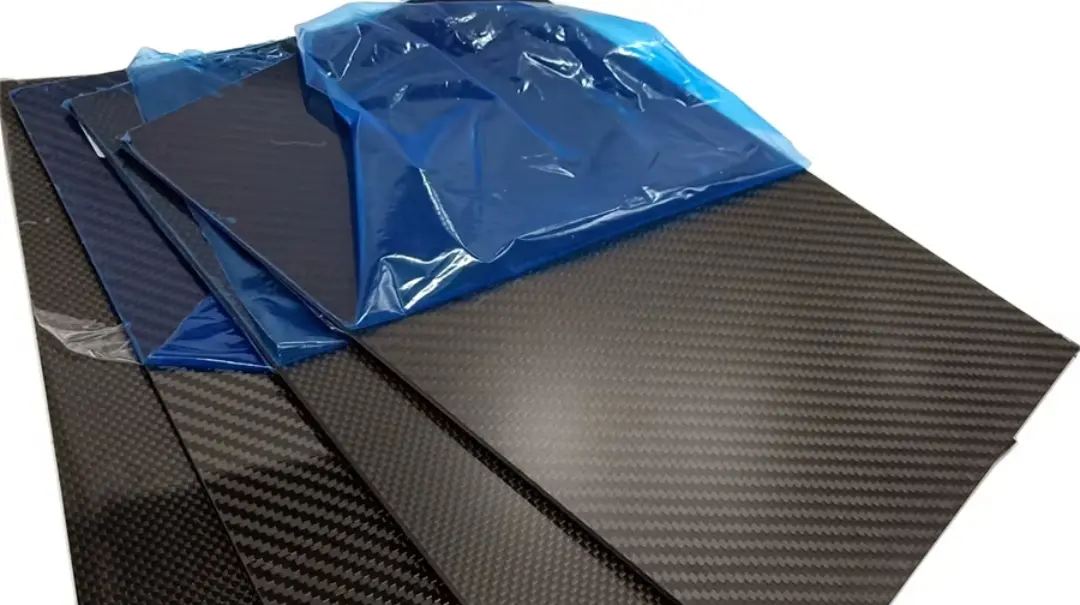
Forståelse av tre vanlige skjæredefekter
Relaterte artikler:
Karbonfiberplater for CNC-skjæring: Veiledning for kantfeil
Hvordan bør kjøpere vurdere MOQ og enhetskostnader for dronerammer i karbonfiber
Hvordan vurdere kvalitetskontroll for karbonfiberkomponenter til droner
Hvordan verifisere dimensjonene til karbonfiberrør for UAV-er
CFRP-plater for utstyr til utendørs bruk: UV, fuktighet og langvarig værpåvirkning
Karbonfiberplater for rammer: Forhindre deformering etter CNC
Hva forårsaker dårlig kantkvalitet?
Selv høykvalitets-quality karbonfiberplater for CNC-skjæring kan utvikle kantdefekter hvis maskineringsprosessen er uegnet. De viktigste medvirkende faktorene inkluderer:
Laminatkvalitet
Ufullstendig fibervæting, ujevn harpiksfordeling, svak binding mellom lagene eller inkonsistent konsolidering kan redusere kantintegriteten.
Verktøyets tilstand og geometri
En slitt skjærekant kan rive fiber i stedet for å klippe dem. Verktøygeometrien må også være egnet for abrasive CFRP-materialer.
Skjæreparametere
For store skjærekrefter, uegnede matinger og hastigheter samt varmeutvikling kan bidra til skade på kanten. Parametrene bør valideres for den spesifikke platetykkelsen og laminatoppbyggingen.
Oppspenning og støtte
Vibrasjon, bevegelse eller utilstrekkelig støtte nær skjæresonen kan øke belastningen på laminatet, spesielt rundt utgangssiden av snittet.
Verktøyinngrep og skjæreststrategi
Inngang, utgang og retningsendringer i skjæringen kan påføre fibrene ulike belastninger og påvirke kantkvaliteten.
Fordi disse faktorene påvirker hverandre, bør en synlig defekt ikke automatisk tilskrives platen alene.
Hvordan kjøpere kan gjennomføre en meningsfull skjæretest
Hva forårsaker dårlig kantkvalitet?
Selv høykvalitets-quality karbonfiberplater for CNC-skjæring kan utvikle kantdefekter hvis maskineringsprosessen er uegnet. De viktigste medvirkende faktorene inkluderer:
Laminatkvalitet
Ufullstendig fibervæting, ujevn harpiksfordeling, svak binding mellom lagene eller inkonsistent konsolidering kan redusere kantintegriteten.
Verktøyets tilstand og geometri
En slitt skjærekant kan rive fiber i stedet for å klippe dem. Verktøygeometrien må også være egnet for abrasive CFRP-materialer.
Skjæreparametere
For store skjærekrefter, uegnede matinger og hastigheter samt varmeutvikling kan bidra til skade på kanten. Parametrene bør valideres for den spesifikke platetykkelsen og laminatoppbyggingen.
Oppspenning og støtte
Vibrasjon, bevegelse eller utilstrekkelig støtte nær skjæresonen kan øke belastningen på laminatet, spesielt rundt utgangssiden av snittet.
Verktøyinngrep og skjæreststrategi
Inngang, utgang og retningsendringer i skjæringen kan påføre fibrene ulike belastninger og påvirke kantkvaliteten.
Fordi disse faktorene påvirker hverandre, bør en synlig defekt ikke automatisk tilskrives platen alene.
Se utover prisen per plate
Ofte stilte spørsmål
What causes delamination when CNC cutting carbon fiber sheets?
Delamination occurs when composite plies separate under cutting forces or heat. Common contributors include worn tools, aggressive parameters, inadequate support, excessive tool engagement, and inconsistent laminate consolidation. It often results from a combination of material and machining factors.
Is fraying always a sign of poor-quality carbon fiber sheets?
No. Dull tools, unsuitable tool geometry, unsupported fibers, and inappropriate cutting parameters can also cause fraying. However, severe or repeated fraying under controlled conditions may indicate problems with fiber wet-out, resin distribution, or interlaminar bonding.
How can fiber pull-out be reduced during CNC routing?
Use a sharp CFRP-appropriate tool, stable fixturing, and adequate support around the cutting area. Validate the cutting parameters through trial cuts and replace tools before excessive wear develops.
What should buyers inspect during a cutting test?
Inspect both sides of the cut for delamination, fraying, loose fibers, and uneven edges. Record the tool, parameters, machining distance, and tool condition, and compare dimensional accuracy alongside visual edge quality.
Can diamond-coated tools completely prevent these defects?
No. Diamond coatings improve wear resistance but cannot compensate for poor laminate bonding, incorrect parameters, or unstable workholding. When purchasing karbonfiberplater for CNC-skjæring, buyers should treat tooling as one part of a complete machining system.
Hvordan velge riktig leverandør av karbonfiberrør til prosjektet ditt
If you are comparing carbon fiber suppliers and noticing unexpected price or performance differences, it is worth taking a closer look at how each manufacturer manages its production process. A brief technical discussion early on can often reveal risks that are not visible in a quotation.
The engineering team at CarbonCore Dynamics is available to review your drawings, materials, and performance requirements before production begins—helping you avoid costly revisions and ensuring the final product meets real-world demands.