 Dutch
 English
 German
 Czech
 Spanish
 Hebrew
 French
 Danish
 Portuguese
 Norwegian
Inhoudsopgave
Roll-wrapped versus filament-wound: procesverschillen
Gerelateerde artikelen:
Welk proces is beter voor een dunwandige koolstofvezelbuis?
Koolstofvezelplaten voor CNC-snijden: gids voor randdefecten
Hoe moeten kopers MOQ en stukprijzen voor koolstofvezel-droneframes beoordelen
Hoe u kwaliteitscontrole voor koolstofvezelcomponenten voor drones kunt beoordelen
Hoe u de afmetingen van koolstofvezelbuizen voor UAV's kunt verifiëren
CFRP Sheets for Outdoor Equipment: UV, Moisture and Long-Term Weathering
Sterkte en layup van dunwandige koolstofvezelbuizen
Sterkte moet altijd worden besproken in relatie tot het werkelijke belastingsgeval. Een buis die wordt gebruikt voor ringen van motorrotorbehuizingen kan aanzienlijke hoepelversterking vereisen om omtreksbelastingen te weerstaan, maar een ontwerp met alleen hoepelversterking is zelden het volledige antwoord.
Axiale versterking
Enige axiale versterking kan de axiale stabiliteit ondersteunen en het nut van de buis tijdens hantering, snijden en montage verbeteren.
Buig- en torsiebelastingen
Als de toepassing ook buiging of torsie omvat, kunnen extra vezeloriëntaties nodig zijn. Meer hoepelmateriaal compenseert niet automatisch onvoldoende versterking in andere richtingen.
Wikkelen op rol
Roll wrapping maakt het mogelijk individuele prepreg-lagen in een op maat gemaakte volgorde te rangschikken.
Filament Winding
Filament winding kan continue vezels efficiënt onder gespecificeerde wikkelhoeken plaatsen, inclusief patronen dicht bij de hoepelrichting.
Kwaliteit van het afgewerkte laminaat
In beide gevallen hangt de uiteindelijke prestatie van meer af dan de vezelrichting. Vezelvolumefractie, harsverdeling, holtegehalte, interlaminair hechten, uitharding en consistentie van de wanddikte beïnvloeden allemaal het afgewerkte laminaat.
Kopers moeten daarom de toepassing en de belastingsomstandigheden beschrijven in plaats van een bepaald proces aan te vragen, alleen omdat wordt aangenomen dat het sterker is.
Tolerantie en afwerking van dunwandige koolstofvezelbuizen
Grote diameter, dunne wanden: waarom de keuze van het proces ertoe doet
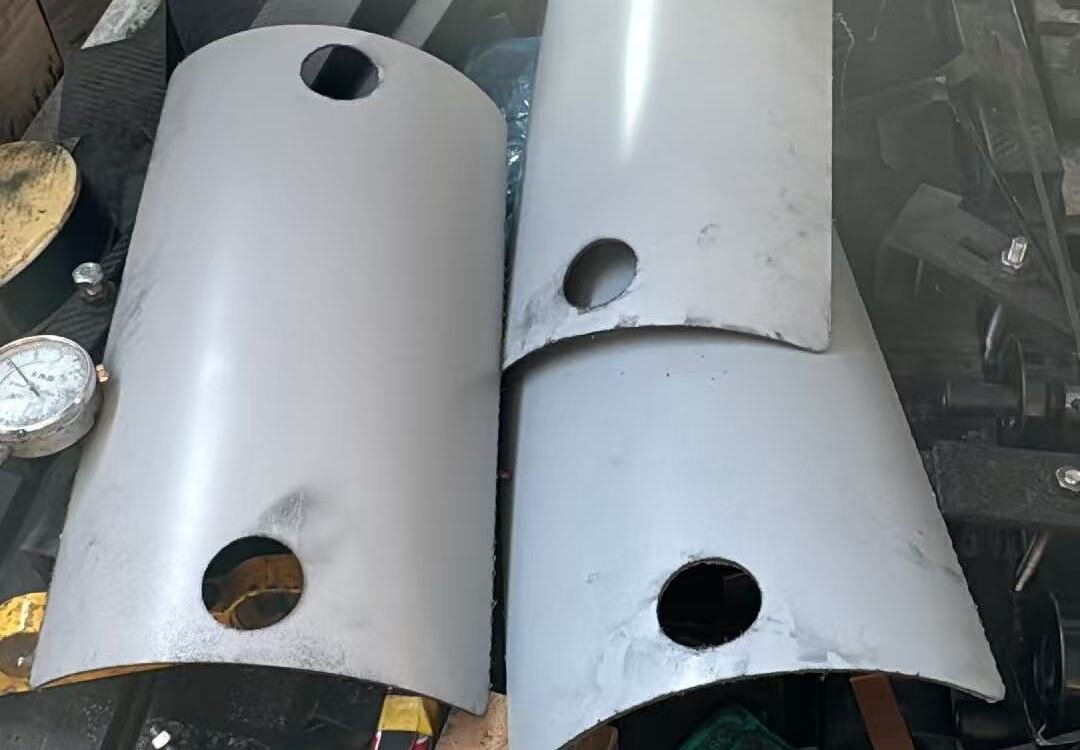
Een constructie met grote diameter en dunne wand vormt een veeleisender combinatie van productie en hantering. Een buis met een binnendiameter van 197 mm en een wanddikte van slechts 2 mm heeft minder doorsnedediepte beschikbaar om lokale vervorming te weerstaan dan een kleinere of dikwandiger buis.
Beheersing van productie en hantering
Dit maakt consolidatie, uitharding, ontvormen, opslag en verpakking bijzonder belangrijk.
Diameter, ovaliteit en lokale variatie
De fabrikant moet niet alleen de gemiddelde diameter beheersen, maar ook de ovaliteit en lokale variatie.
Ringsnijden en verspaning
Het snijden van de buis in ringen brengt extra overwegingen met zich mee, omdat de daaropvolgende klem- en verspaningsbewerkingen lokale krachten kunnen uitoefenen.
Epoxysysteem en uithardingsschema
Ook thermische eisen horen bij de procesbespreking. Als de buis een epoxysysteem met een Tg van ten minste 120°C moet gebruiken, moeten de hars en het uithardingsschema worden bevestigd aan de hand van passende leveranciersdocumentatie.
Gedocumenteerde Tg-waarde en testbasis
Een algemene beschrijving zoals “hogetemperatuurepoxy” is geen vervanging voor een werkelijke Tg-waarde en de bijbehorende testbasis.
Voor een bedrijfstemperatuur van ongeveer 90°C moeten kopers nog steeds de volledige motoromgeving evalueren en de materiaaleisen voor hun specifieke ontwerp verifiëren in plaats van alleen op de temperatuurvergelijking te vertrouwen.
Hoe kies je een dunwandige koolstofvezelbuis
- Critical inner and outer dimensions, including tolerances
- Wall thickness, length, roundness, and straightness requirements
- Hoop, axial, bending, and torsional loading conditions
- Operating temperature and required resin Tg
- Inner and outer surface requirements
- Details of subsequent cutting, bonding, or assembly
- Prototype quantity and expected future demand
Custom Prototypes: Comparing Setup, Flexibility, and Cost
De juiste leverancier van koolstofvezelbuizen kiezen voor uw project
Als u vergelijkt koolstofvezelleveranciers en onverwachte prijs- of prestatieverschillen opmerkt, is het de moeite waard om nader te bekijken hoe elke fabrikant zijn productieproces beheert. Een kort technisch gesprek in een vroeg stadium kan vaak risico's onthullen die niet zichtbaar zijn in een offerte.
Het engineeringteam van Koolstofkern dynamiek is beschikbaar om uw tekeningen, materialen en prestatie-eisen te beoordelen voordat de productie begint—zo helpt u kostbare revisies voorkomen en waarborgen we dat het eindproduct aan de eisen van de praktijk voldoet.