 Norwegian
 English
 German
 Czech
 Spanish
 Hebrew
 French
 Danish
 Portuguese
 Dutch
Innholdsfortegnelse
Rullviklet vs. filamentviklet: Prosessforskjeller
Relaterte artikler:
Hvilken prosess er bedre for et tynnvegget karbonfiberrør?
Karbonfiberplater for CNC-skjæring: Veiledning for kantfeil
Hvordan bør kjøpere vurdere MOQ og enhetskostnader for dronerammer i karbonfiber
Hvordan vurdere kvalitetskontroll for karbonfiberkomponenter til droner
Hvordan verifisere dimensjonene til karbonfiberrør for UAV-er
CFRP-plater for utstyr til utendørs bruk: UV, fuktighet og langvarig værpåvirkning
Styrke og oppbygging av tynnvegget karbonfiberrør
Styrke bør alltid diskuteres i forhold til det faktiske belastningstilfellet. Et rør som brukes til ringer for motorrotorhus, kan kreve betydelig omkretssforsterkning for å motstå periferiske belastninger, men en design kun med omkretssretning er sjelden det komplette svaret.
Aksial forsterkning
Noe aksial forsterkning kan støtte aksial stabilitet og forbedre rørets anvendelighet under håndtering, kapping og montering.
Bøye- og torsjonsbelastninger
Hvis applikasjonen også involverer bøyning eller torsjon, kan det være nødvendig med ytterligere fiberorienteringer. Mer omkretssmateriale kompenserer ikke automatisk for utilstrekkelig forsterkning i andre retninger.
Innpakning på rull
Rullvikling gjør det mulig å arrangere individuelle prepreg-lag i en skreddersydd sekvens.
Filamentvikling
Filamentvikling kan effektivt plassere kontinuerlige fibre i angitte viklingsvinkler, inkludert mønstre nær omkretssretningen.
Kvalitet på ferdig laminat
I begge tilfeller avhenger den endelige ytelsen av mer enn fibervinkelen. Fibervolumfraksjon, harpiksfordeling, hulromsinnhold, interlaminær binding, herding og jevnhet i veggtykkelsen påvirker alle det ferdige laminatet.
Kjøpere bør derfor beskrive applikasjonen og belastningsforholdene i stedet for å be om en bestemt prosess utelukkende fordi den antas å være sterkere.
Tynnvægget karbonfiberrør – toleranse og overflatefinish
Stor diameter, tynne vegger: Hvorfor valg av prosess er viktig
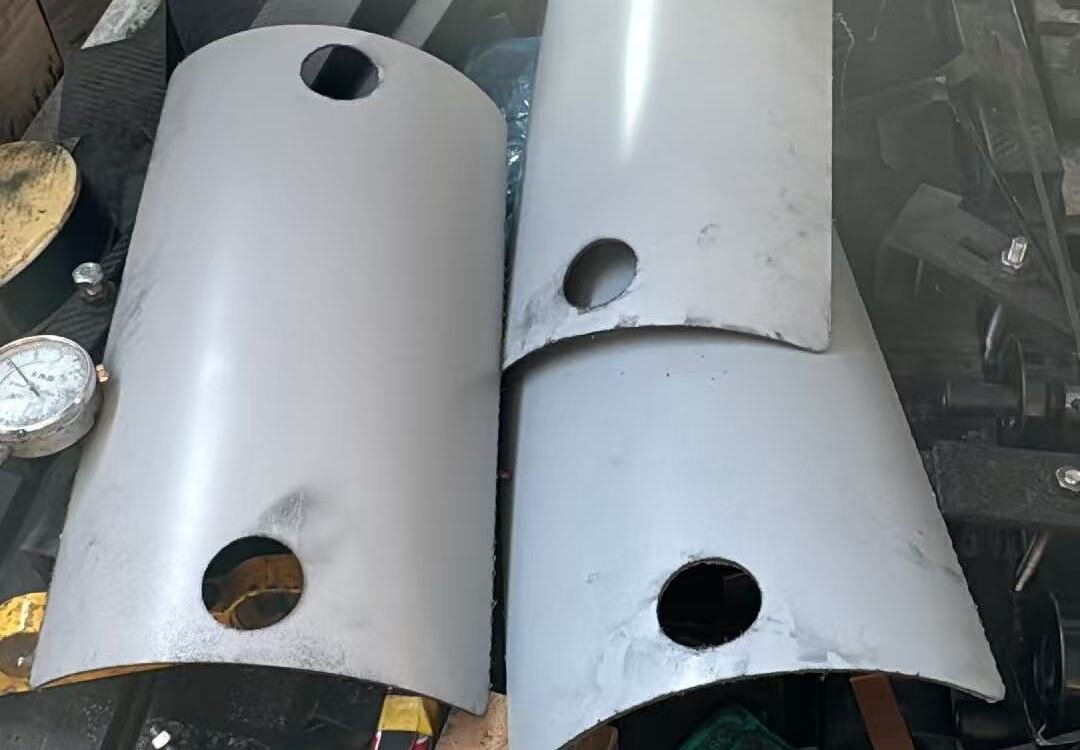
Stor diameter og tynnvegget konstruksjon skaper en mer krevende kombinasjon av produksjon og håndtering. Et rør med innvendig diameter på 197 mm og en veggtykkelse på bare 2 mm har mindre tverrsnittsdybde tilgjengelig for å motstå lokal deformasjon enn et mindre eller tykkvegget rør.
Styring av produksjon og håndtering
Dette gjør konsolidering, herding, avforming, lagring og emballering spesielt viktig.
Diameter, ovalitet og lokal variasjon
Produsenten må kontrollere ikke bare gjennomsnittsdiameteren, men også ovalitet og lokal variasjon.
Ringkutting og bearbeiding
Kutting av røret til ringer introduserer ytterligere hensyn, fordi de påfølgende innspennings- og bearbeidingsoperasjonene kan påføre lokaliserte krefter.
Epoksysystem og herdeprogram
Termiske krav hører også hjemme i prosessdiskusjonen. Hvis røret må bruke et epoksysystem med en Tg på minst 120 °C, bør harpiksen og herdeprogrammet bekreftes gjennom relevant leverandørdokumentasjon.
Dokumentert Tg-verdi og testgrunnlag
En generisk beskrivelse som “høy temperatur-epoksy” er ikke en erstatning for en faktisk Tg-verdi og dens testgrunnlag.
For en driftstemperatur på omtrent 90 °C bør kjøpere fortsatt vurdere hele motoromgivelsen og verifisere materialkravene for sin spesifikke konstruksjon i stedet for å stole på temperatur sammenligningen alene.
Hvordan velge et tynnvegget karbonfiberrør
- Critical inner and outer dimensions, including tolerances
- Wall thickness, length, roundness, and straightness requirements
- Hoop, axial, bending, and torsional loading conditions
- Operating temperature and required resin Tg
- Inner and outer surface requirements
- Details of subsequent cutting, bonding, or assembly
- Prototype quantity and expected future demand
Custom Prototypes: Comparing Setup, Flexibility, and Cost
Hvordan velge riktig leverandør av karbonfiberrør til prosjektet ditt
If you are comparing carbon fiber suppliers and noticing unexpected price or performance differences, it is worth taking a closer look at how each manufacturer manages its production process. A brief technical discussion early on can often reveal risks that are not visible in a quotation.
The engineering team at CarbonCore Dynamics is available to review your drawings, materials, and performance requirements before production begins—helping you avoid costly revisions and ensuring the final product meets real-world demands.